Các sản phẩm
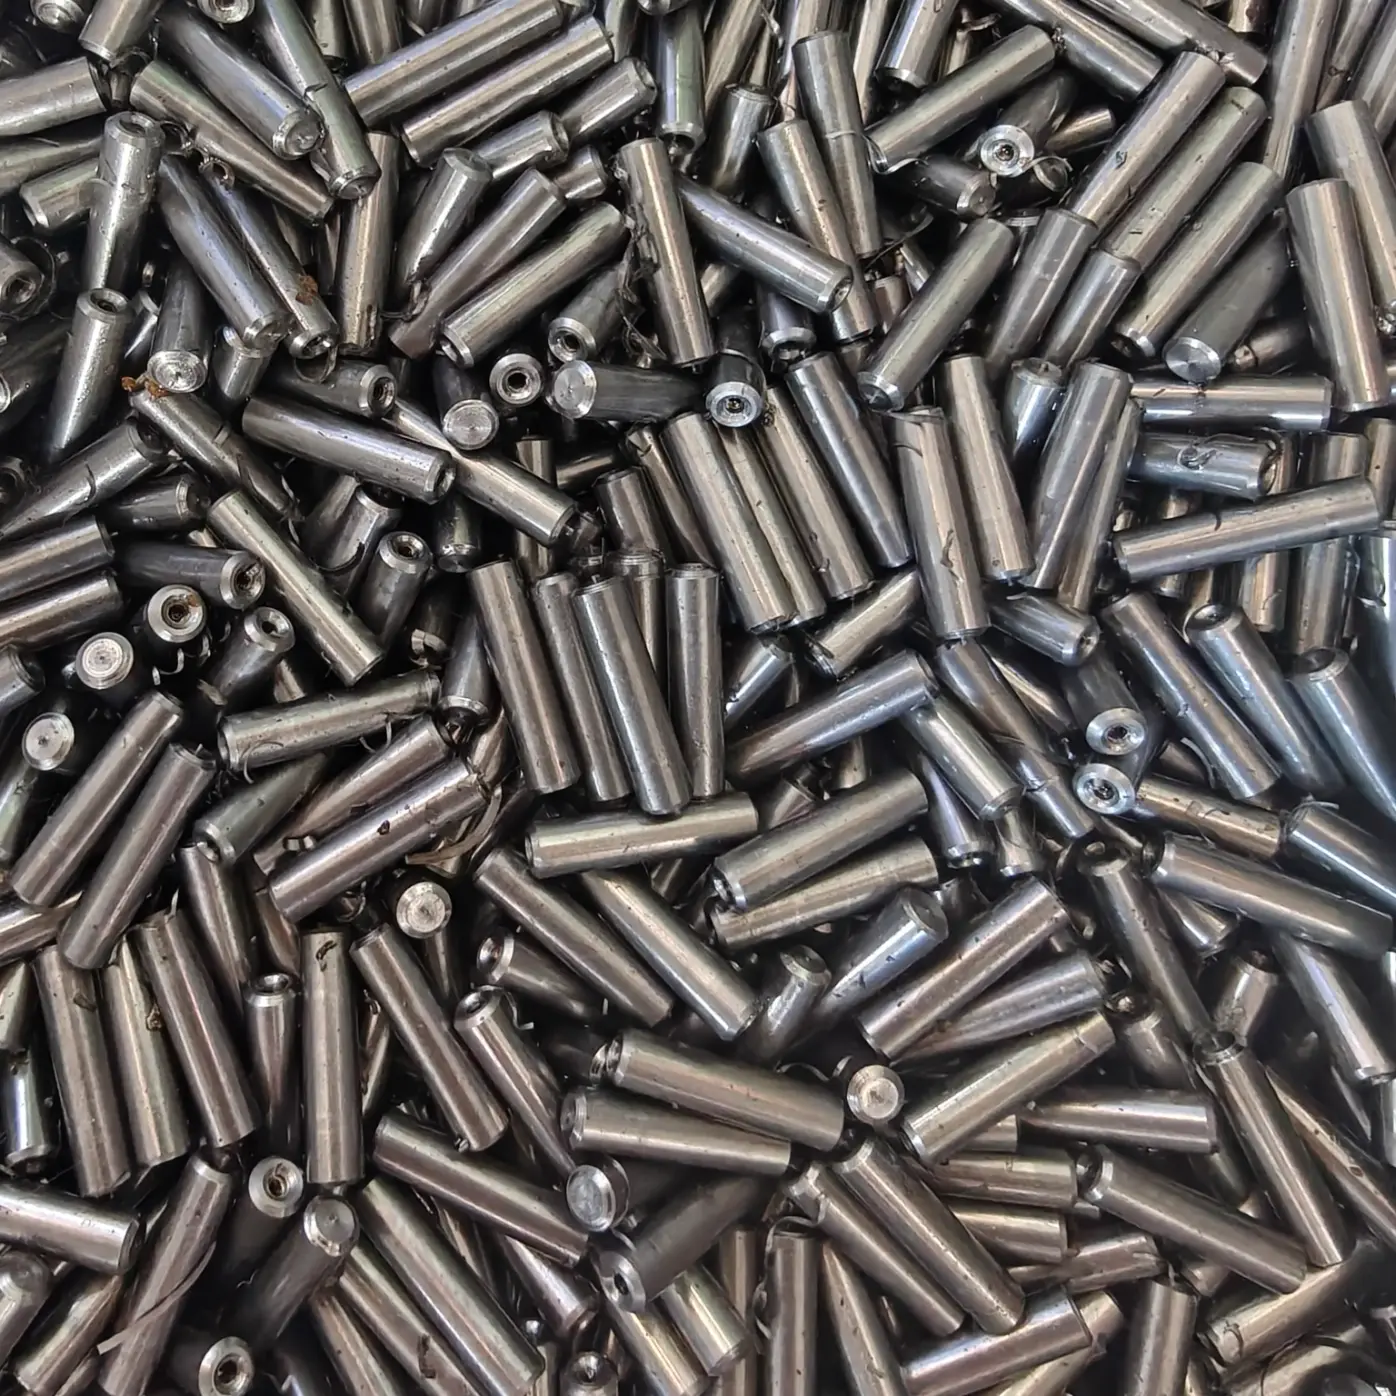
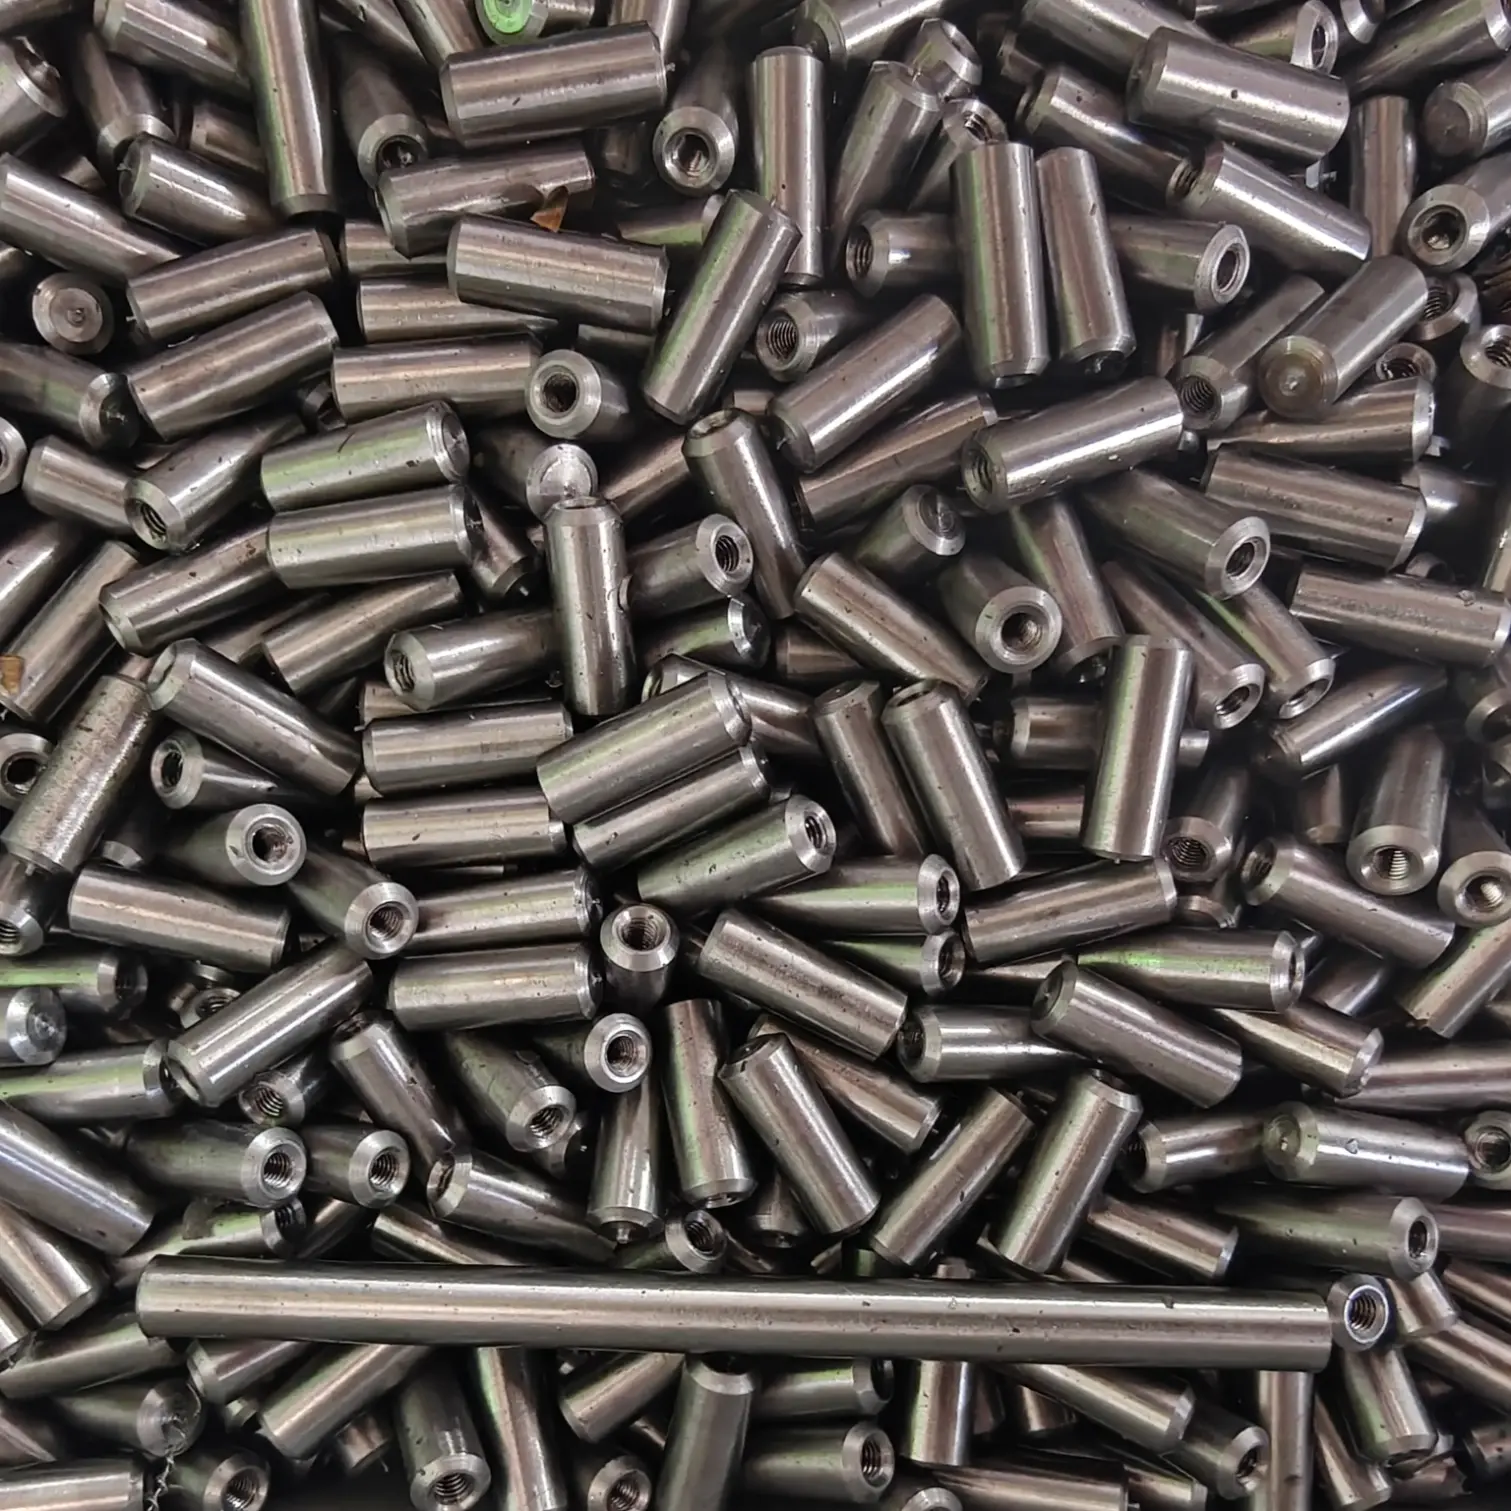
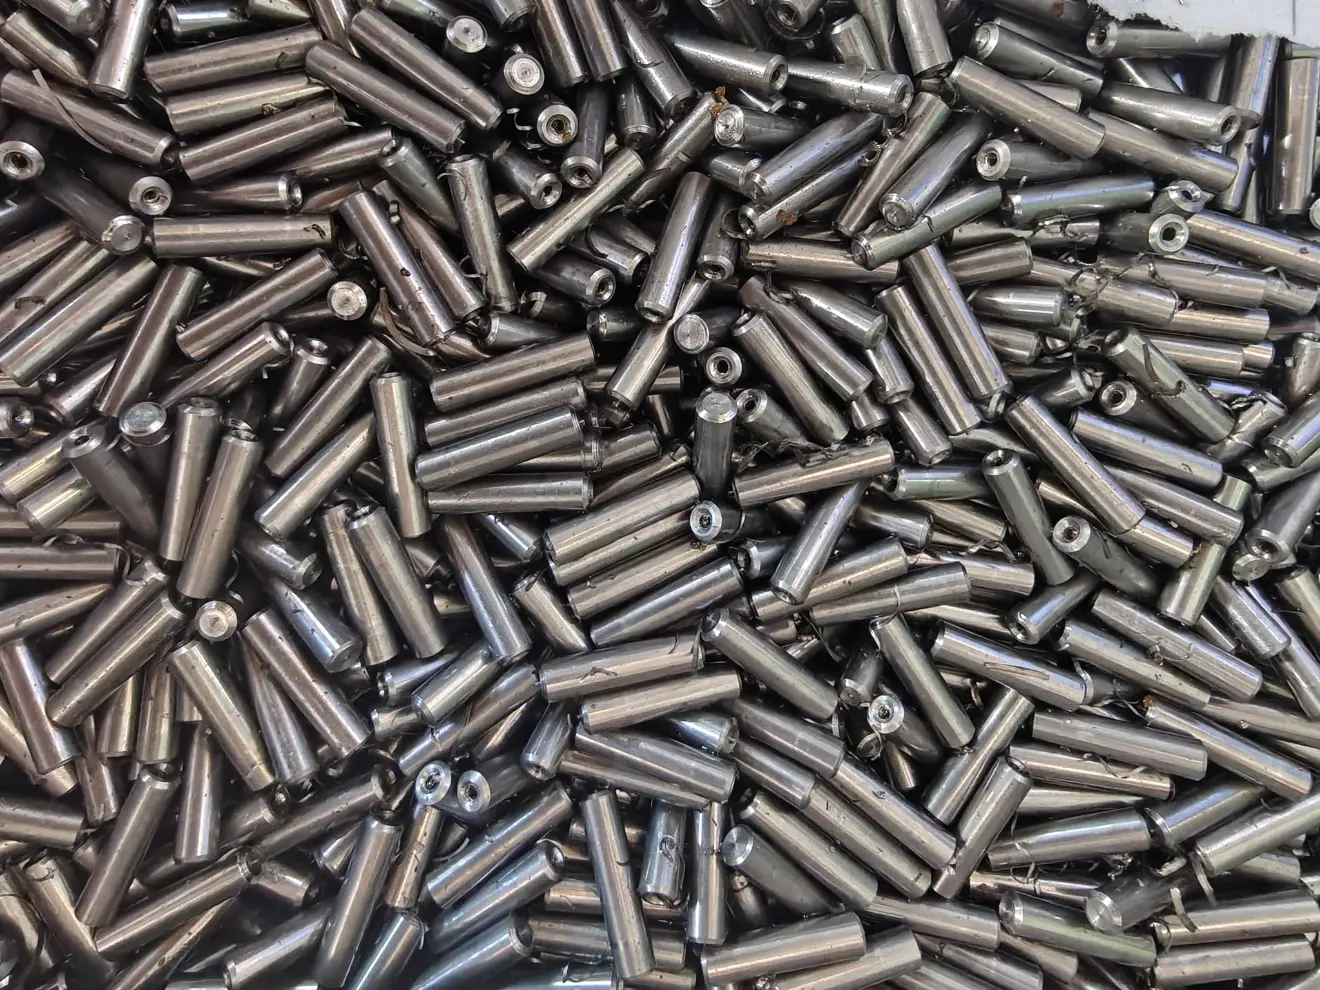
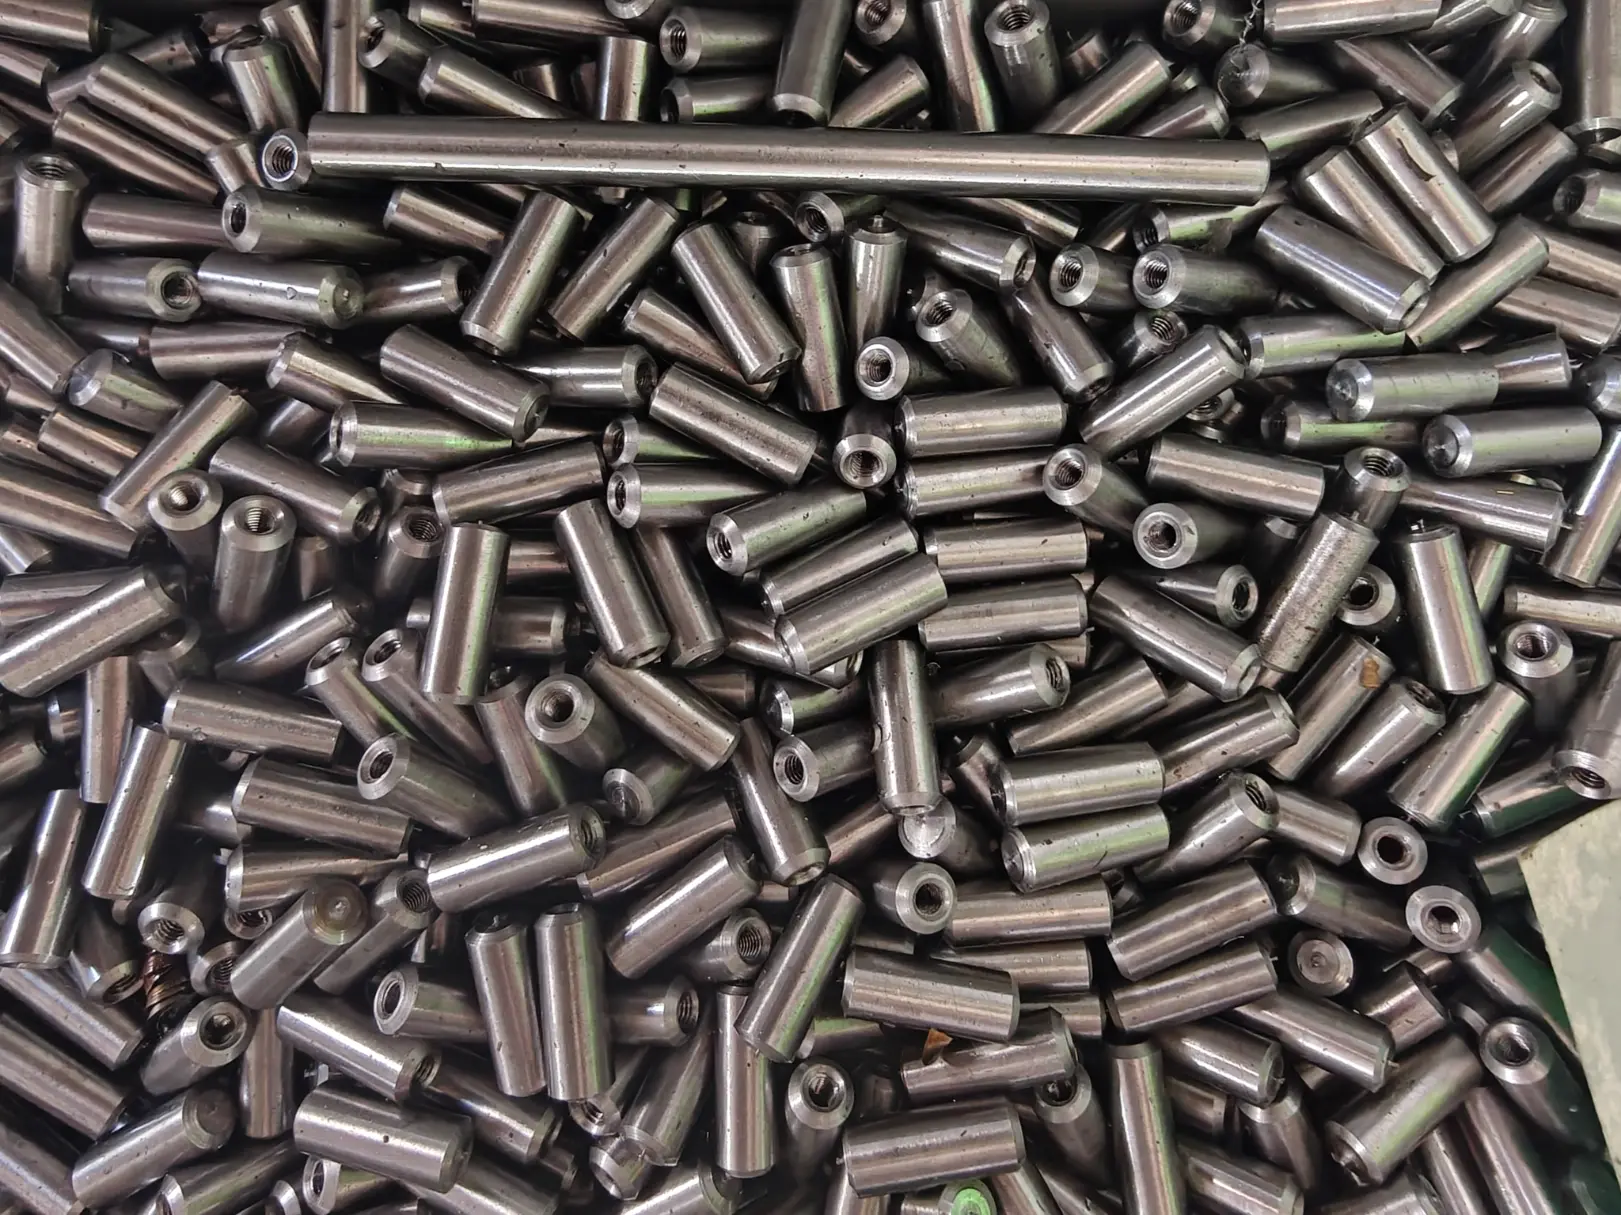
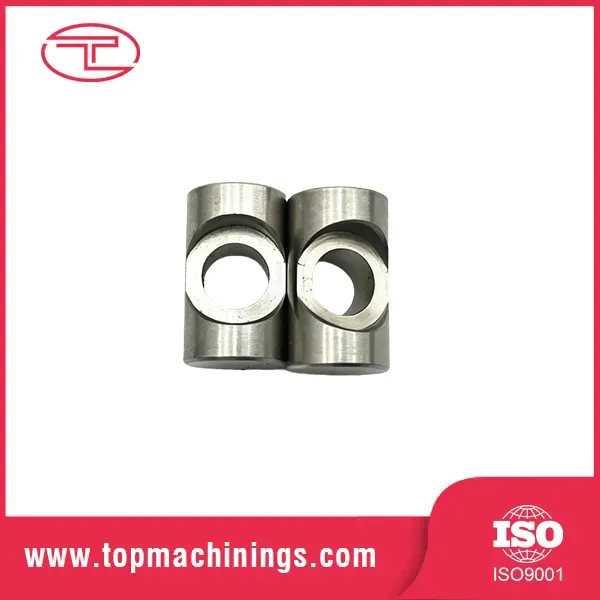
Chốt kim loại được gia công chính xác với ren bên trong
  • Chốt kim loại được gia công chính xác với ren bên trongChốt kim loại được gia công chính xác với ren bên trong
  • Chốt kim loại được gia công chính xác với ren bên trongChốt kim loại được gia công chính xác với ren bên trong

Chốt kim loại được gia công chính xác với ren bên trong

Tuoyuan Metal sản xuất chốt kim loại được gia công chính xác với ren trong tại nhà máy ở Trung Quốc, khai thác các lỗ mù từ cấp M2 đến M12 đến 6H và giữ đường kính chốt ở ±0,005mm. Độ đồng tâm giữa thân và lỗ ren được kiểm tra trên CMM trước khi gửi đi. Độ dày thành giữa lỗ khoan ren và đường kính ngoài được xác định trước khi chúng tôi báo giá. Các mẫu sẽ được lấy mẫu trong vòng 3-5 ngày và báo cáo bài viết đầu tiên sẽ được gửi cùng với chúng.
    Đánh giá: 5.0
    (Số lượng xếp hạng: 1)

    Đà Nguyên kim loạilà nhà sản xuất chốt kim loại được gia công chính xác với ren bên trong, một bộ phận thay thế cụm hai phần bằng một miếng kim loại. Một chốt định vị cộng với một đai ốc riêng biệt sẽ trở thành một chốt có ren duy nhất, giúp loại bỏ một bộ phận lỏng lẻo khỏi dây chuyền và một bước khỏi bản vẽ lắp ráp. Việc tiết kiệm đó đặt hai chức năng trên một bộ phận, do đó thành giữa lỗ khoan và đường kính ngoài phải được xác định kích thước chính xác ngay từ đầu. Chúng tôi xem xét nó trước khi trích dẫn và chạm vào cùng một máy tiện để quay chốt.

    Ưu điểm chính

    ·Hai chức năng, một phần - Chốt định vị và lỗ khoan được vặn chặt. Người lắp ráp xử lý một bộ phận thay vì chốt, đai ốc và vòng đệm, giúp rút ngắn dây chuyền và loại bỏ nguy cơ mất bộ phận.

    ·Đường kính chốt đến ±0,005mm - Đường kính định vị được chuyển sang h6 hoặc h7 khi cần lắp vòng bi và được cung cấp theo bộ đồng hồ đo theo yêu cầu.

    · Ren 6H theo tiêu chuẩn - Các lỗ mù được chạm tới 6H với 4H hoặc 5H có sẵn theo yêu cầu và mọi lô quan trọng đều được đo bằng đồng hồ đo cắm và không chạy.

    ·Độ đồng tâm 0,02mm - Lỗ ren và đường kính định vị được gia công trong cùng một thiết lập, do đó độ đảo giữa chúng duy trì ở mức 0,02mm.

    ·Kiểm tra độ dày của tường trước khi báo giá - Chúng tôi tính toán tiết diện giữa ren và đường kính ngoài cho tải trọng bu lông của bạn và tăng đường kính thay vì lặng lẽ giảm độ sâu ren.

    ·Đo được độ sâu ren, không giả định - Vòi chạm đáy sớm vẫn nhìn thẳng từ bên ngoài. Độ sâu được ghi lại dưới dạng giá trị đo được so với số công việc.

    ·Bu lông, đai ốc và chốt phù hợp - Bởi vì cùng một cửa hàng sản xuất ốc vít, bộ bu lông tương ứng được báo giá ở cùng một loại ren, do đó bạn không khớp với dung sai của hai nhà cung cấp trên dây chuyền.

    Thông số kỹ thuật và xếp hạng

    Mục Ưu đãi tiêu chuẩn
    Vật liệu thép không gỉ 303, 304, 316; thép hợp kim 4140; thau; nhôm
    Đường kính chốt 2mm - 40mm (h6/h7 theo yêu cầu)
    Chiều dài ghim 5mm - 300mm
    Lỗ khoan Số liệu M2 - M12; UNC/UNF theo yêu cầu
    Lớp chủ đề tiêu chuẩn 6H; 4H / 5H theo yêu cầu
    Độ sâu ren lên tới 3 x đường kính danh nghĩa
    Dung sai kích thước Tiêu chuẩn ± 0,01mm; ±0,005mm trên các tính năng đã chọn
    Độ đồng tâm 0,02mm giữa đường kính chốt và lỗ khoan có ren
    Bề mặt hoàn thiện Ra 0,4 - 1,6 µm khi gia công
    Xử lý nhiệt Thông qua quá trình làm cứng, làm cứng vỏ hoặc thấm nitơ theo yêu cầu
    Xử lý bề mặt Thụ động, oxit đen, mạ kẽm hoặc niken
    Điều tra Đồng hồ đo cắm và không hoạt động, thước đo độ sâu ren, CMM


    Tham chiếu tương tác chủ đề

    Số liệu làm việc mà chúng tôi sử dụng khi kiểm tra độ dày thành so với kích thước bu lông. Giá trị là giá trị tối thiểu trong vật liệu gốc, không phải độ sâu ren.


    Kích thước bu lông Tương tác tối thiểu - Thép Tương tác tối thiểu - Đồng thau / Nhôm
    M3 4,5mm 6mm
    M4 6mm 8 mm
    M5 7,5mm 10mm
    M6 9mm 12mm
    M8 12mm 16mm
    M10 15mm 20 mm


    Ghi chú khai thác, làm cứng và vừa vặn

    Ba yếu tố quyết định liệu một chốt kim loại được gia công chính xác với ren bên trong có còn tồn tại sau khi sử dụng hay không: độ sâu ăn khớp, thành xung quanh lỗ khoan và nơi xảy ra quá trình đông cứng.

    Độ sâu tương tác:

    Nguyên tắc chung là từ một đến một lần rưỡi đường kính bu lông danh nghĩa ở thép và gần gấp hai lần ở hợp kim mềm hơn. Trên một chốt nhỏ để lại ít bức tường, vì vậy chúng tôi tăng đường kính ngoài, rút ​​ngắn lỗ khoan hoặc chỉ định vật liệu chắc chắn hơn.

    Một phần, hai dung sai:

    Đường kính chốt tuân theo h6 hoặc h7 để định vị phù hợp trong khi lỗ khoan tuân theo loại ren. Cả hai đều được liệt kê trong kế hoạch kiểm tra và ghi vào điều khoản đầu tiên.

    Khai thác mù và loại bỏ chip:

    Chúng tôi khoan sâu hơn độ sâu ren để rời khỏi phòng phoi và sử dụng taro rãnh xoắn ốc để phoi thoát ra khỏi lỗ. Việc bỏ qua khoản trợ cấp đó là lý do thông thường khiến luồng cuối cùng không hoàn thành.

    Làm cứng trước khi khai thác:

    Trên các bộ phận đã cứng, chúng tôi gia công, làm cứng và sau đó hoàn thiện, gõ nhẹ sau khi làm cứng ở nơi hình học cho phép. Nó loại bỏ căng thẳng gây nứt vai.

    Mục nhập chủ đề và vệt:

    Mục nhập được vát cạnh trên máy. Ở đó có một gờ dừng bu-lông khởi động bằng tay và đẩy thời gian lắp ráp lên dây chuyền của bạn.

    Nơi những chiếc ghim này được sử dụng

    · Bộ định vị đồ gá và dụng cụ trong đó chốt đặt vị trí và lỗ khoan lấy vít kẹp

    · Bản lề và chốt xoay được bắt vít qua tâm để đặt phao cuối

    · Căn chỉnh chốt bằng thiết bị kéo ra dành cho không gian chật hẹp

    · Khớp nối và chốt khoan trên máy nông nghiệp và xây dựng

    · Các thanh chắn và miếng đệm giữ bảng điều khiển và lấy dây buộc từ phía xa

    · Các chốt dẫn hướng có đầu ren mang dụng cụ nhổ


    Trường hợp khách hàng: Nhà chế tạo máy nông nghiệp ở Ba Lan

    Một thợ chế tạo máy nông nghiệp ở Ba Lan đã bị nứt chốt liên kết ở vai sau một mùa làm việc trên đồng ruộng. Nguyên nhân là do có một bức tường 1,2mm giữa lỗ khoan M8 và đường kính ngoài của chốt trên bộ phận đã cứng. Chúng tôi đã tăng đường kính ngoài thêm 1,5mm, di chuyển phần cứng trước khi taro ren và vát mép đầu vào ren để loại bỏ bộ tăng ứng suất. Chốt sửa đổi đã hoàn thành hai mùa giải trong đội thử nghiệm của họ mà không gặp sự cố.

    Người mua của họ nhận xét: “Vết nứt đã biến mất và giá thành phần biến động ít hơn chúng tôi mong đợi, điều này là bất thường theo kinh nghiệm của chúng tôi.”

    Nơi một phần được thực hiện

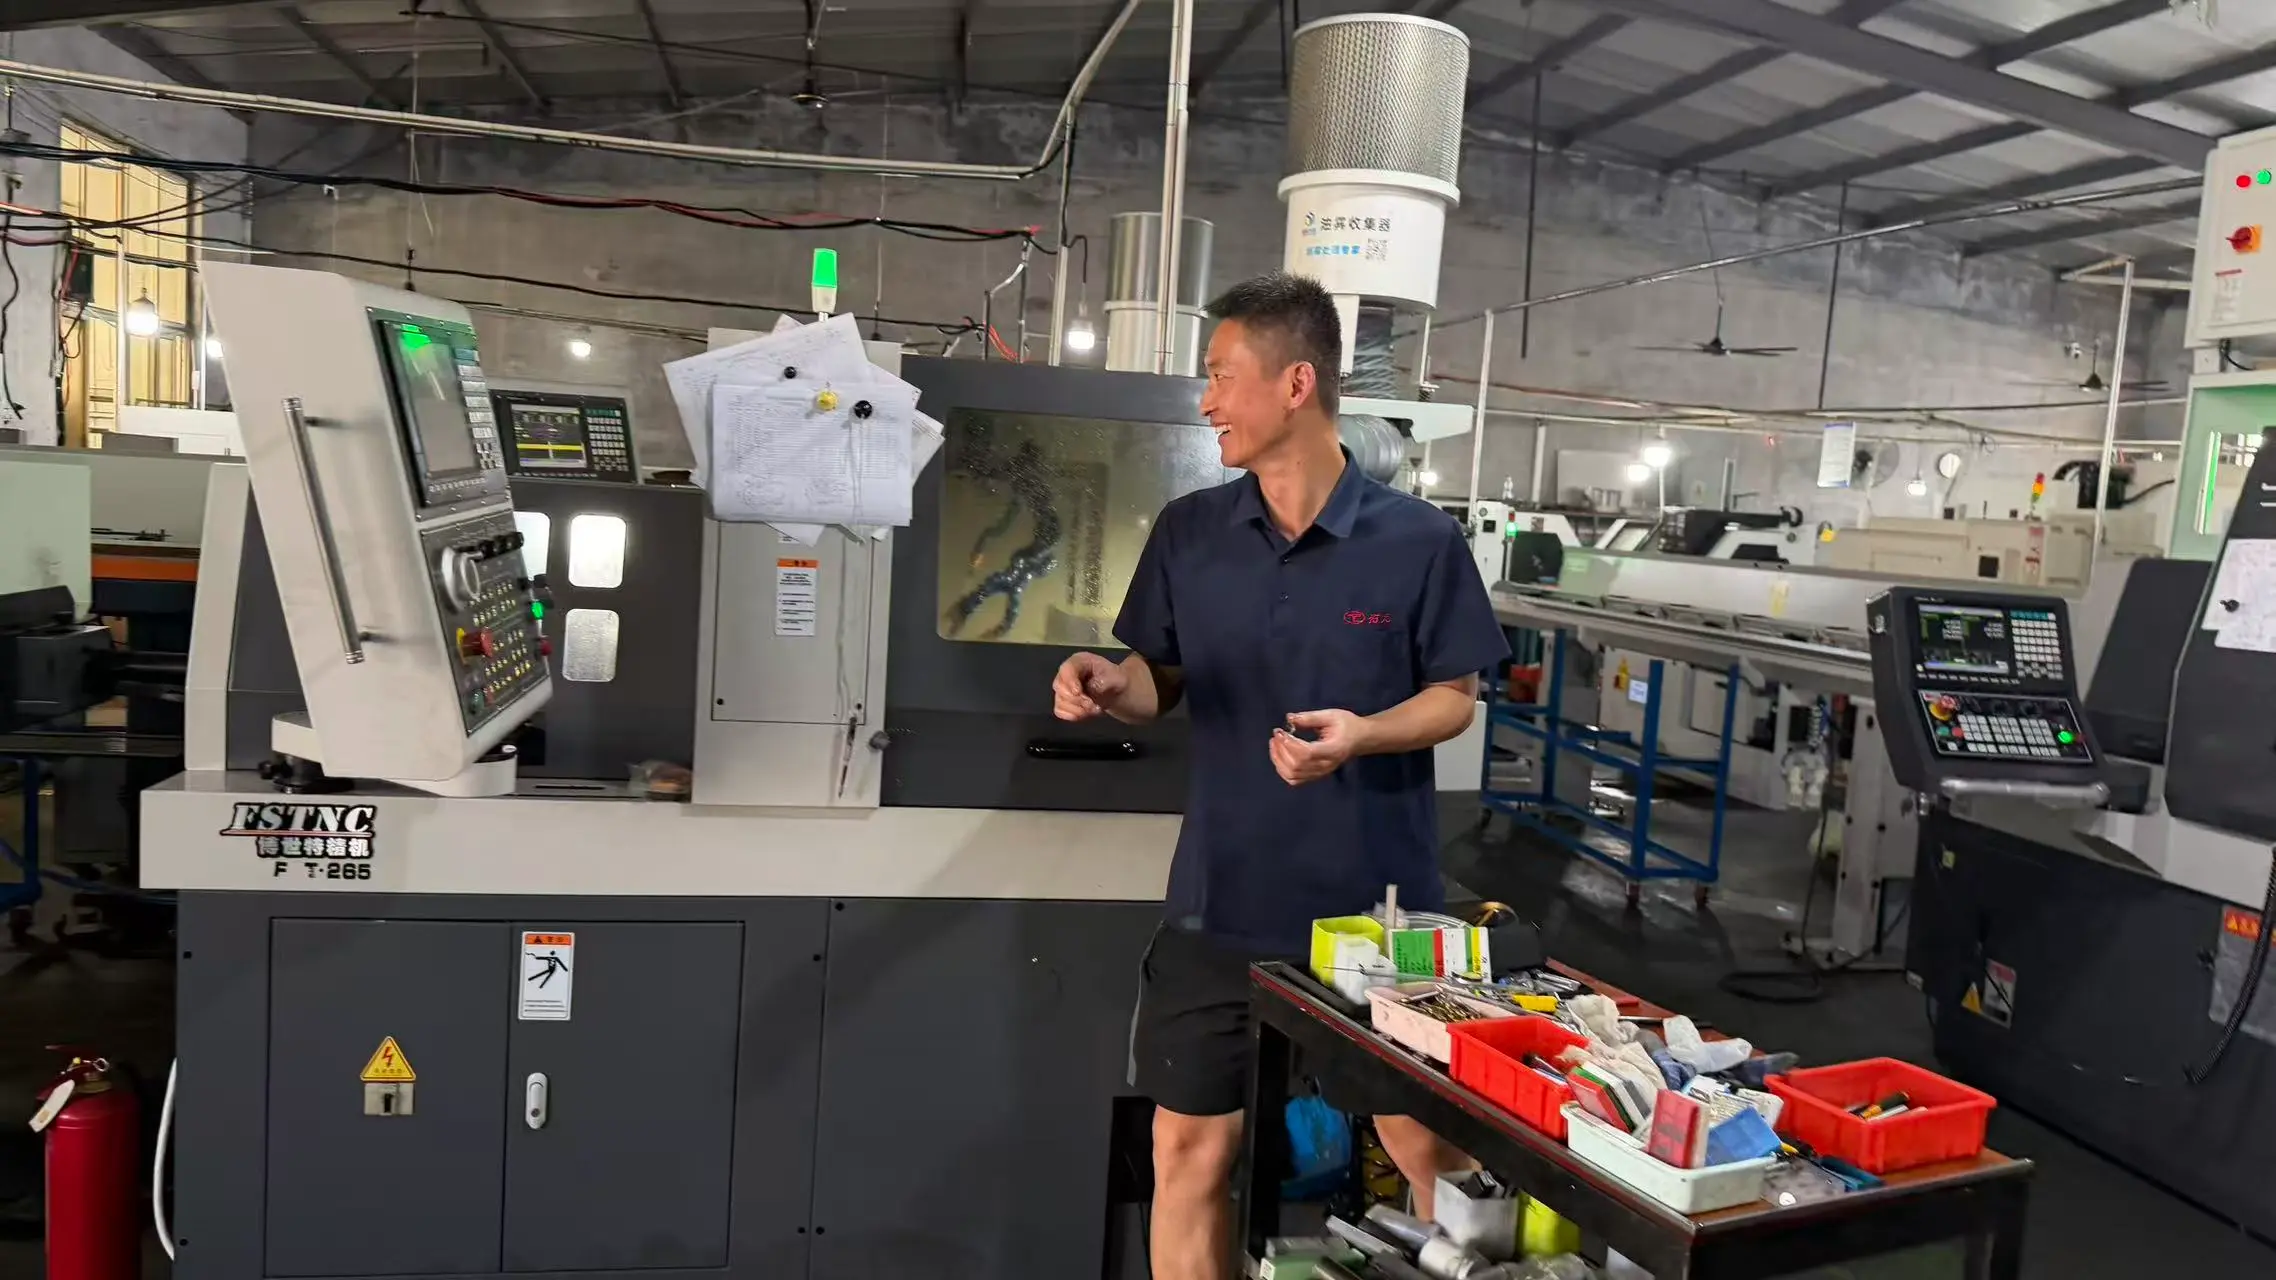
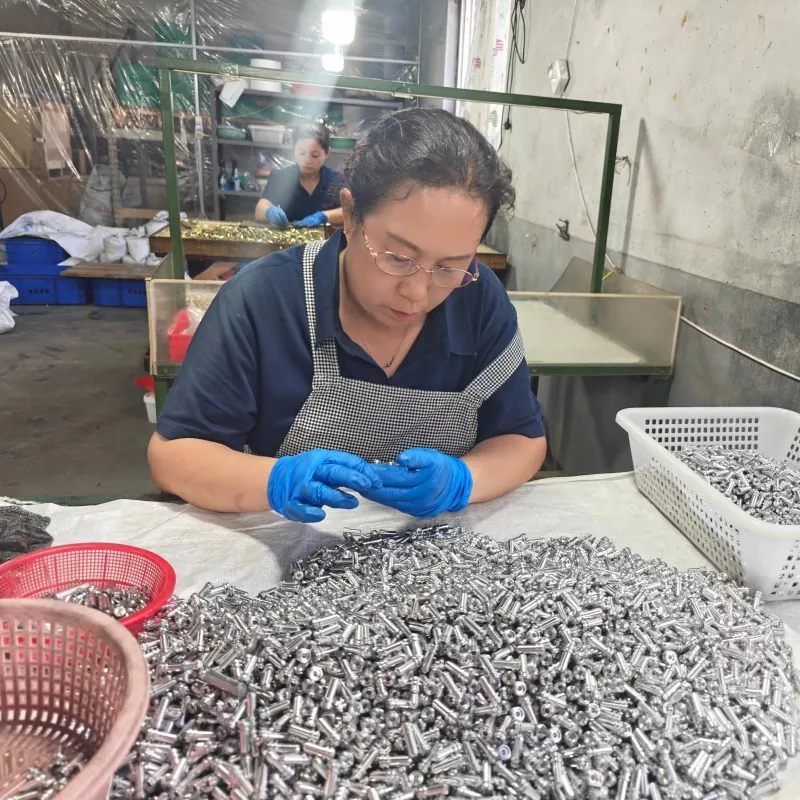
    Mỗi chốt kim loại được gia công chính xác với ren bên trong đều được tiện, khai thác và kiểm tra tại một nhà máy ở Quận Jimo, Thanh Đảo.


    · Thiết bị - 20 máy tiện CNC chính xác tốc độ cao, 5 trung tâm gia công và 30 máy tiện tự động, chạy dưới sự điều khiển của ERP.


    · Dấu chân - Xưởng rộng 5.000 m2 với dây chuyền xử lý nhiệt, mạ và thụ động trong nhà.


    · Trình tự quy trình - Cắt thanh - tiện - khoan và tarô - làm cứng theo yêu cầu - hoàn thiện - đo - kiểm tra - đóng gói.


    · Hệ thống chất lượng - ISO 9001, có sự kiểm tra của bên thứ ba SGS hoặc TUV theo yêu cầu.


    · Công suất - Sản lượng hàng năm vượt quá 100 triệu bộ phận kim loại chính xác và lượng tồn kho theo lịch trình được giữ lại cho các chương trình lặp lại.

    Ghi chú gửi hàng và đóng gói

    Sợi chỉ là bộ phận gặp sự cố đầu tiên trong quá trình vận chuyển và một mục nhập bị hỏng sẽ chuyển thành thời gian lắp ráp trên dây chuyền của bạn.

    Các sợi chỉ được đóng bằng nắp nhựa có kích thước lên tới M10 và mỗi sợi đều được đóng gói trong màng chống gỉ

    Các lô đã được làm cứng và mạ được đóng gói ngoài thép trần nên một cú va chạm không thể làm sứt mẻ bề mặt

    Đường kính nhỏ đi vào các khay ngăn, giữ số đếm chính xác và tránh tiếp xúc giữa chỉ với chỉ

    Thùng carton được dán nhãn số bộ phận, số lượng và số nhiệt, đồng thời giấy chứng nhận vật liệu sẽ được chuyển vào bên trong thùng carton đầu tiên

    Các lô hàng nặng hơn được vận chuyển trong thùng gỗ có lớp chống ẩm, được buộc dây và bảo vệ ở các góc để vận chuyển bằng đường biển


    Câu hỏi thường gặp

    Câu hỏi 1: Bạn có thể chế tạo một chốt kim loại được gia công chính xác bằng ren trong ở cấp độ cứng không?

    Đ: Vâng. Chúng tôi gia công, làm cứng và sau đó hoàn thiện, và ở nơi thiết kế cho phép chúng tôi gõ nhẹ sau khi đông cứng. Gửi độ cứng và tải trọng bu lông và chúng tôi sẽ xác nhận độ dày thành cần thiết.


    Câu hỏi 2: Bạn có thể đảm bảo độ sâu ren bao nhiêu trên lỗ khoan mù?

    A: Ren đầy đủ đến ba lần đường kính danh nghĩa trên hầu hết các kích cỡ, được xác nhận trên mỗi bản vẽ. Độ sâu khoan luôn được đặt sâu hơn độ sâu ren nên lượt cuối cùng là hoàn tất.


    Câu hỏi 3: Bạn có giữ dung sai trên cả thân và lỗ ren không?

    Đ: Vâng. Thân được chuyển sang h6 hoặc h7 khi cần thiết và lỗ khoan được giữ ở mức 6H theo tiêu chuẩn, với cả hai giá trị được ghi trong báo cáo bài viết đầu tiên.


    Q4: Đơn hàng tối thiểu và thời gian giao hàng là bao nhiêu?

    A: MOQ phụ thuộc vào đường kính và vật liệu; cả hai đều được xác nhận với báo giá. Mẫu sẽ được vận chuyển trong vòng 3 đến 5 ngày và lô sản xuất sẽ được vận chuyển trong vòng 10 đến 15 ngày làm việc.


    Câu 5: Bạn có thể cung cấp các chốt giao phối với các chốt không?

    Đ: Chúng tôi có thể. Bởi vì cùng một cửa hàng sản xuất ốc vít nên chúng tôi báo giá các bộ bu-lông phù hợp ở cùng loại ren, do đó chốt kim loại được gia công chính xác với ren trong và bu-lông của nó sẽ thành một cặp phù hợp.

    Gửi yêu cầu
    Thông tin liên lạc
    • Địa chỉ

      Làng Xishanqian, phố Huanxiu, huyện Jimo, thành phố Thanh Đảo, tỉnh Sơn Đông, Trung Quốc

    • điện thoại

      +86-13969766216

    Nếu có thắc mắc về các bộ phận tiện chính xác, các bộ phận gia công chính xác, các bộ phận gia công CNC hoặc bảng giá, vui lòng để lại email của bạn cho chúng tôi và chúng tôi sẽ liên hệ trong vòng 24 giờ.
    Đánh giá:
    5.0
    X
    Chúng tôi sử dụng cookie để cung cấp cho bạn trải nghiệm duyệt web tốt hơn, phân tích lưu lượng truy cập trang web và cá nhân hóa nội dung. Bằng cách sử dụng trang web này, bạn đồng ý với việc chúng tôi sử dụng cookie. Chính sách bảo mật
    Từ chốiChấp nhận